2026-08-11
A Carrello elevatore da magazzino è uno degli acquisti ad alta intensità di capitale che una struttura di distribuzione potrà effettuare e la decisione raramente si ferma al prezzo. La disposizione del pavimento, l'altezza dello scaffale, la distanza tra i corridoi, il ciclo di lavoro e persino la composizione del pavimento del magazzino determinano tutti quale configurazione di telaio, montante e trasmissione funzionerà effettivamente in modo affidabile per una durata di servizio pluriennale. Essendo uno stabilimento di produzione che progetta e produce direttamente attrezzature per la movimentazione dei materiali, affrontiamo questo aspetto in modo diverso rispetto a un catalogo generale di attrezzature: ogni specifica riportata di seguito riflette ciò che i nostri team di ingegneria e test convalidano effettivamente nel reparto di produzione prima che un'unità venga spedita, non i dati di marketing estratti da una brochure.
La maggior parte dei team operativi valuta i carrelli elevatori solo in base alla capacità e al prezzo, per poi scoprire mesi dopo che l'unità non è in grado di liberare un corridoio dello scaffale, non può sostenere un secondo turno senza abbassamento di tensione o consuma le guarnizioni idrauliche più velocemente del previsto in un ambiente di conservazione frigorifera. Questa pagina è scritta dal lato produttivo di quella lacuna: i vincoli ingegneristici, i materiali di costruzione e le procedure di test che determinano se un carrello elevatore funziona effettivamente come indicato nella scheda tecnica una volta utilizzato su un vero magazzino.
La maggior parte delle guide all'acquisto descrivono i carrelli elevatori solo per categoria (controbilanciato, carrello retrattile, corsia stretta) senza spiegare il motivo per cui tali categorie esistono. Dal punto di vista della produzione, ogni decisione relativa alla configurazione si riconduce a tre vincoli ingegneristici: distribuzione del peso del telaio, capacità di sollevamento idraulico in altezza e gestione termica della trasmissione in condizioni di ciclo continuo. Un carrello elevatore con portata nominale di 3.000 kg a livello del suolo non trasporta la stessa portata di 3.000 kg a un'altezza di sollevamento di 9 metri: la capacità di carico diminuisce all'aumentare dell'estensione del montante e questa curva di declassamento è esattamente ciò che distingue un'unità ben progettata da una sottodimensionata.
La nostra linea di produzione testa ogni telaio rispetto a una curva di capacità nominale, non a un singolo numero di picco. Ciò è importante direttamente per gli operatori della struttura perché i dati sulla "capacità massima" pubblicati su una scheda tecnica sono spesso misurati all'altezza di sollevamento minima e al centro di carico standard, condizioni che raramente corrispondono alle operazioni di magazzino reali in cui i carichi vengono sollevati all'altezza della scaffalatura tre, quattro o cinque metri più in alto. Comprendere questa relazione di declassamento è la conoscenza tecnica più utile che un acquirente può applicare prima di confrontare le unità.
La distribuzione del peso del telaio segue la stessa logica. Il posizionamento del contrappeso nella parte posteriore del telaio esiste appositamente per compensare il momento di carico creato quando le forche si estendono in avanti sotto un montante sollevato. Se il contrappeso è sottodimensionato rispetto all'altezza del montante e alla capacità nominale, l'unità diventa instabile alla massima estensione molto prima di raggiungere il limite di capacità stampato: una modalità di guasto che raramente si presenta in una dimostrazione in showroom ma appare rapidamente una volta che una struttura utilizza l'attrezzatura all'altezza massima dello scaffale in condizioni di carico reali.
La capacità è misurata con un baricentro di carico standard di 500 mm. I carichi con un baricentro più lungo riducono la capacità di sollevamento effettiva, talvolta del 15–20%. Le nostre schede tecniche elencano la capacità su tre centri di carico, non uno.
L'altezza di sollevamento libero (prima che il montante si estenda verso l'esterno) determina se un'unità può funzionare sotto le travi del soffitto basso o all'interno del rimorchio senza problemi di spazio sopraelevato.
Il ciclo di lavoro definisce quante ore di funzionamento per turno una trasmissione e una pompa idraulica sono progettate per sostenere senza declassamento termico. Le strutture a più turni continui richiedono un livello di servizio più pesante rispetto alle operazioni a turno singolo.
L'area di contatto dei pneumatici e il peso del telaio determinano la pressione esercitata sul pavimento del magazzino. Per le strutture con soppalco e pavimento rialzato è necessario verificare questa cifra prima dell'implementazione, non dopo.
Il raggio di sterzata esterno, non solo la lunghezza del telaio, determina la corsia di lavoro minima. Un passo più corto riduce il raggio ma può influire sulla stabilità alla massima altezza di sollevamento.
Le unità elettriche sono comunemente costruite attorno a sistemi a 24 V, 48 V o 80 V. Le architetture a tensione più elevata generalmente sostengono carichi più pesanti su turni più lunghi con un minore abbassamento di tensione.
Il layout della struttura è il punto di partenza per la configurazione, non un ripensamento applicato dopo che l'unità è già stata acquistata. Quattro variabili di layout hanno il peso maggiore in questa decisione: larghezza della corsia di lavoro, altezza dello scaffale, condizioni della superficie del pavimento e distanza percorsa dalla banchina al magazzino. Ciascuna variabile interagisce con le altre, motivo per cui una configurazione che funziona bene in una struttura può funzionare male in un'altra con un'altezza dello scaffale simile ma una larghezza del corridoio o una pendenza del pavimento diversa.
La distanza percorsa tra la banchina di carico e le scaffalature di stoccaggio è spesso sottopesata nelle decisioni di configurazione. Una struttura con traslazioni lunghe trae vantaggio da una velocità massima più elevata e da una trasmissione progettata per un movimento sostenuto anziché dai frequenti cicli di stop-start tipici delle operazioni di prelievo in corsie strette. La scelta di un telaio ottimizzato per la reattività stop-start in una struttura a lungo termine comporta un'usura non necessaria della trasmissione e tempi di ciclo più lenti rispetto a un'unità progettata per viaggi sostenuti.
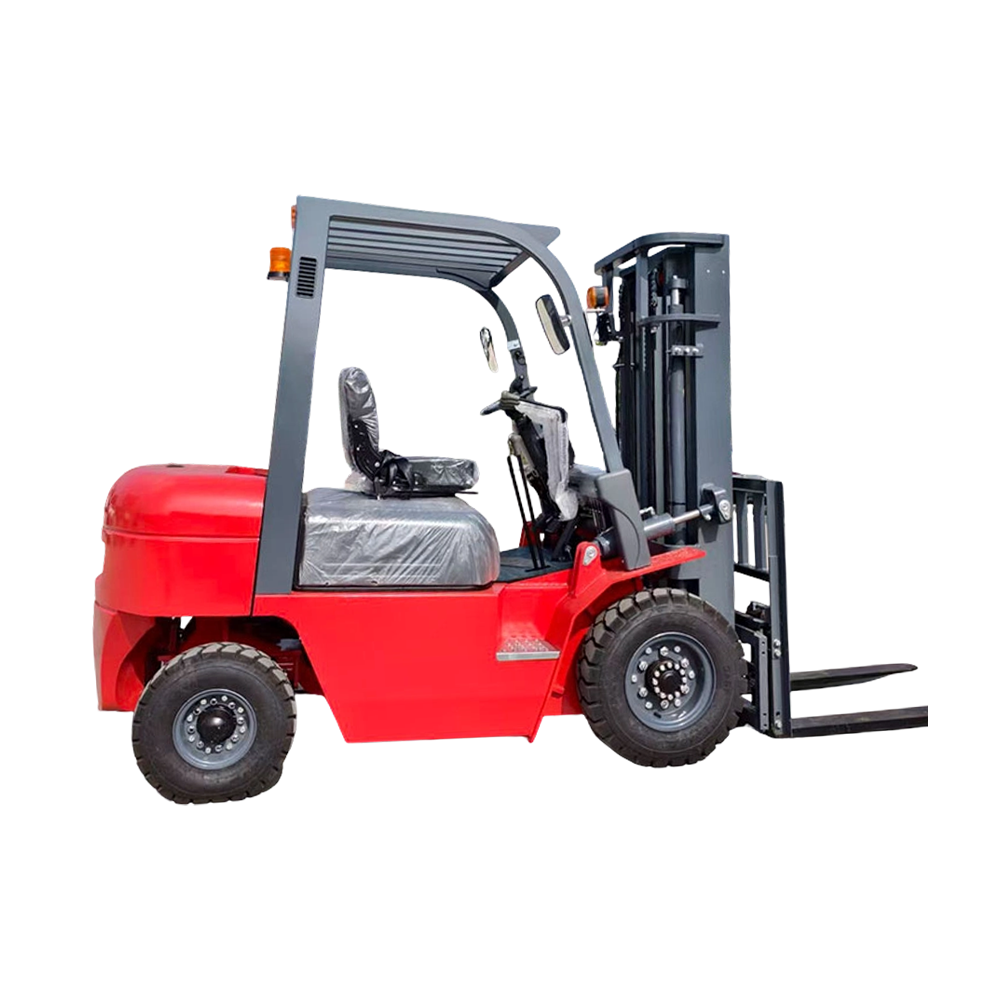
Le corsie superiori a 3,2 metri ospitano configurazioni di controbilanciamento con geometria di rotazione standard, semplificando l'accesso per la manutenzione e consentendo a una singola unità di gestire sia lo stoccaggio che il movimento dal bacino allo stock.
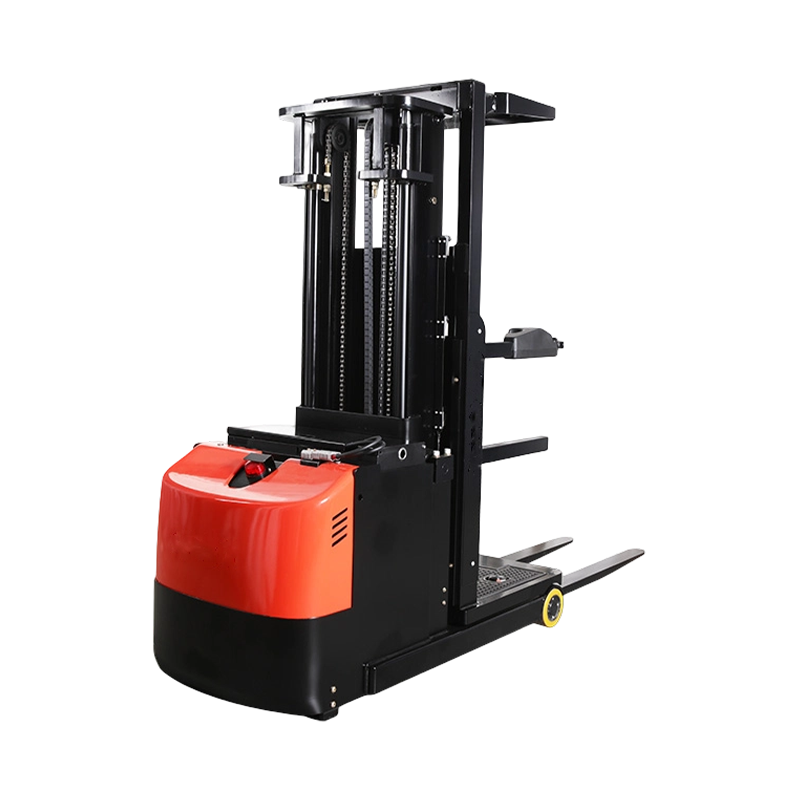
I corridoi tra 1,6 e 2,7 metri richiedono configurazioni con montanti a corsia stretta o con corsia stretta con carrelli a spostamento laterale, barattando la flessibilità di rotazione con guadagni di densità di stoccaggio fino al 40%.
Le strutture che gestiscono sia lo stoccaggio a pavimento che lo stoccaggio in scaffali alti spesso utilizzano due tipi di chassis in parallelo invece di scendere a compromessi su un'unica unità di fascia media per entrambe le attività.
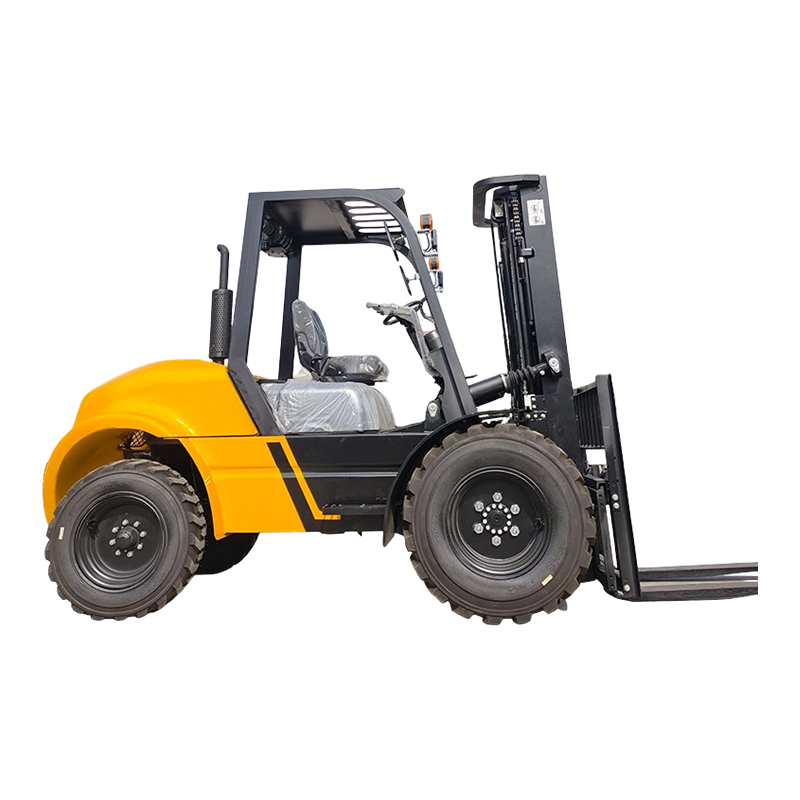
Le strutture con variazioni di pendenza del pavimento o giunti di dilatazione beneficiano di un montaggio dell'asse rinforzato e di pneumatici di diametro maggiore, riducendo lo stress del telaio dovuto al carico di impatto ripetuto durante il viaggio.
La tabella seguente riflette le gamme di specifiche convalidate dal nostro team di ingegneri nei cicli di produzione standard. Le cifre rappresentano intervalli testati anziché cifre di marketing puntuali, poiché le prestazioni effettive dipendono dal centro di carico, dalla temperatura ambiente e dalle condizioni del pavimento. Gli acquirenti che confrontano unità provenienti da fonti diverse dovrebbero richiedere gli stessi dati basati sull'intervallo piuttosto che accettare un unico valore di picco, poiché i dati di picco da soli sono uno scarso predittore delle prestazioni nel mondo reale.
| Specifica | Classe di servizio standard | Classe per carichi pesanti | Classe di alto livello |
| Capacità nominale | 1,5–2,5 t | 3,0–5,0 t | 1,2–2,0 t |
| Altezza massima di sollevamento | 4,5–6,0 m | 3,5–5,0 m | 9,0–13,0 m |
| Corridoio di lavoro | 3,2–3,6 m | 3,8–4,2 m | 1,6–2,3 m |
| Trasmissione | Elettrico/IC | IC/Diesel | Elettrico |
| Ciclo di lavoro | Singolo-Doppio turno | Continuo | Singolo-Doppio turno |
| Pressione al suolo | Moderato | Alto | Basso-moderato |
| Velocità di viaggio tipica | 14-17 chilometri all'ora | 18–22 chilometri all'ora | 8-11 chilometri all'ora |
| Batteria/sistema di alimentazione | Elettrico 48 V–80 V | Diesel/GPL | Elettrico 48 V–80 V |
La scelta della trasmissione incide molto più del costo del carburante. Le trasmissioni elettriche eliminano completamente l'uscita dei gas di scarico, il che riduce i requisiti delle infrastrutture di ventilazione nelle strutture chiuse e abbassa i livelli di rumore ambientale abbastanza da migliorare significativamente la sicurezza delle comunicazioni su un magazzino affollato. Le unità a combustione interna, al contrario, forniscono una potenza erogata sostenuta senza le limitazioni di autonomia legate ai cicli di carica della batteria, il che rimane rilevante per le strutture che eseguono operazioni continue su più turni senza un’infrastruttura di ricarica dedicata.
La chimica della batteria aggiunge un ulteriore livello di processo decisionale all’interno delle configurazioni elettriche. Le batterie al piombo-acido rimangono la scelta più comune grazie ai minori costi iniziali e alle procedure di manutenzione ben comprese, ma richiedono un ciclo completo di carica e raffreddamento e controlli periodici del livello dell'acqua. Le batterie sigillate esenti da manutenzione riducono le esigenze di manutenzione a un costo iniziale più elevato, mentre i sistemi compatibili con la ricarica rapida consentono la ricarica occasionale durante le pause del turno, riducendo la necessità di infrastrutture di sostituzione della batteria in strutture con più turni.
Zero emissioni di scarico, minore emissione di rumore, vibrazioni ridotte e meno intervalli di manutenzione programmata rispetto alle trasmissioni a combustione, rendono le configurazioni elettriche adatte a strutture chiuse e a temperatura controllata.
Erogazione di potenza sostenuta senza tempi di inattività del ciclo di ricarica, rifornimento più rapido rispetto alla ricarica della batteria e prestazioni più elevate nelle operazioni di cantiere all'aperto o miste indoor-outdoor.
Le strutture più grandi utilizzano spesso unità elettriche per operazioni su scaffalature interne e unità a combustione interna per piazzali esterni e carico di rimorchi, adattando i punti di forza della trasmissione a zone di lavoro specifiche.
Al di là delle specifiche pubblicate, la qualità della costruzione strutturale determina il costo totale di proprietà molto più del prezzo dell'etichetta. Quattro aree meritano un esame accurato durante la valutazione, poiché questi componenti sono sottoposti allo stress cumulativo più elevato nel corso di una vita operativa pluriennale e sono i più costosi da sostituire dopo un guasto prematuro.
I canali del montante subiscono carichi di flessione ripetuti attraverso migliaia di cicli di sollevamento. Le sezioni del canale in acciaio completamente saldate con rinforzo incrociato resistono alle fessurazioni da fatica molto più a lungo rispetto alle alternative imbullonate o di calibro più leggero, in particolare in ambienti a turni continui.
Le guarnizioni idrauliche in poliuretano mantengono le prestazioni in un intervallo di temperature più ampio rispetto alle mescole di gomma standard, il che è importante per le celle frigorifere o per gli ambienti con banchine di carico adiacenti all'esterno.
Il primer con rivestimento elettroforetico seguito dalla finitura con rivestimento a polvere fornisce una resistenza alla corrosione sostanzialmente più lunga rispetto ai telai verniciati a strato singolo, particolarmente rilevante per le strutture vicine alle regioni costiere o con elevata umidità ambientale.
Le forche realizzate in acciaio al carbonio più elevato con un adeguato trattamento termico resistono alla flessione sotto ripetute sollecitazioni di carico puntuale molto meglio delle alternative di qualità inferiore, riducendo il rischio di deformazione della forcella al di sotto della capacità nominale.
Il prezzo di acquisto rappresenta una frazione del costo totale del ciclo di vita di un carrello elevatore da magazzino che opera per un periodo di utilizzo compreso tra cinque e sette anni. Gli intervalli di manutenzione programmata, la disponibilità dei pezzi di ricambio e i requisiti di manutenzione specifici della trasmissione determinano i costi operativi correnti in modo molto più significativo rispetto all'esborso di capitale iniziale. Le strutture che stabiliscono un programma di manutenzione basato sul ciclo di lavoro effettivo, anziché su un'impostazione predefinita generica del produttore, segnalano costantemente intervalli di manutenzione più lunghi tra la sostituzione dei componenti principali.
La manutenzione del sistema idraulico segue uno schema prevedibile legato alle ore di funzionamento piuttosto che al calendario. La contaminazione del fluido dovuta all'usura delle guarnizioni accelera il degrado dei componenti nell'intero circuito idraulico, motivo per cui l'ispezione del fluido a intervalli orari regolari, anziché la sola ispezione annuale, produce una durata notevolmente maggiore della pompa e del cilindro. L'usura dei pneumatici segue un modello simile basato sulle ore, con pneumatici a pressione solidi che in genere richiedono la sostituzione a intervalli più lunghi rispetto ai pneumatici nelle operazioni indoor ad alto numero di cicli.
Controllo del livello del fluido idraulico, ispezione dell'usura degli pneumatici, test di funzionalità dell'impianto frenante e ispezione dei terminali della batteria per configurazioni elettriche.
Sostituzione completa del filtro e del fluido idraulico, lubrificazione della catena del montante e controllo della tensione, nonché ispezione dei cuscinetti dell'asse motore.
Cambio del fluido di trasmissione per unità di combustione interna, ispezione completa dei rulli del montante e nuova ispezione dei punti di saldatura strutturale.
I sistemi di protezione dell'operatore sono integrati nel telaio anziché aggiunti in un secondo momento. Le strutture del tettuccio sono resistenti al carico per proteggere dalla caduta di detriti negli ambienti di stoccaggio in scaffalature, mentre il sistema di ritenuta dell'operatore, compreso il circuito di interblocco della cintura di sicurezza, impedisce l'innesto della trasmissione finché l'operatore non è adeguatamente assicurato. Le estensioni della griglia reggicarico impediscono che la merce si sposti all'indietro verso l'abitacolo durante il trasporto, un dettaglio che diventa particolarmente importante quando si movimentano carichi impilati o di forma irregolare.
I sistemi di controllo della stabilità monitorano simultaneamente l'angolo del montante, il peso del carico e la velocità di traslazione, limitando automaticamente l'altezza di sollevamento o la velocità di traslazione quando la combinazione di questi fattori si avvicina alla soglia di stabilità del telaio. Questo tipo di monitoraggio della sicurezza attiva è diventato sempre più standard nelle configurazioni di fascia media e pesante, riducendo il rischio di ribaltamento durante le manovre di svolta ad altezza di sollevamento parziale o completa.
Di quale capacità di carico ha bisogno un carrello elevatore da magazzino standard?
Per la movimentazione generale dei pallet con pallet standard da 1.000–1.200 kg, un'unità da 1,5–2,5 tonnellate copre la maggior parte delle operazioni di magazzino. Le strutture che gestiscono carichi industriali più pesanti devono avere dimensioni superiori almeno al 25% rispetto al peso massimo previsto del pallet per tenere conto della variazione del centro di carico.
In cosa differisce l'altezza di sollevamento dall'altezza del montante?
L'altezza di sollevamento si riferisce all'elevazione massima delle forche, mentre l'altezza del montante si riferisce alla struttura fisica del montante collassata o estesa. Un montante può estendersi fino a 9 metri di altezza di sollevamento mentre collassa fino a meno di 2,3 metri per ottenere spazio sopraelevato durante il trasporto o il funzionamento a soffitto basso.
Qual è la larghezza del corridoio richiesta per un carrello retrattile?
I carrelli retrattili richiedono in genere una corsia di lavoro compresa tra 2,3 e 2,7 metri, rispetto ai 3,2–3,6 metri delle unità controbilanciate standard, consentendo layout di scaffalature significativamente più densi con lo stesso ingombro sul pavimento.
Per l'utilizzo in magazzini interni è meglio l'elettricità o la combustione interna?
Le trasmissioni elettriche sono generalmente preferite negli ambienti interni grazie a zero emissioni di gas di scarico, livelli di rumore più bassi e requisiti di ventilazione ridotti. Le unità a combustione interna rimangono importanti per i lavori in giardino all'aperto o per il ciclo continuo di carichi pesanti in cui i tempi di inattività della ricarica non sono pratici.
Con quale frequenza è necessario ispezionare il fluido idraulico su un carrello elevatore da magazzino?
I livelli del fluido idraulico devono essere controllati ogni 250 ore di funzionamento, con un cambio completo del fluido e del filtro programmato ogni 1.000–1.500 ore a seconda del ciclo di lavoro e della temperatura operativa ambientale.
Un carrello elevatore può gestire sia lo stoccaggio a pavimento che lo stoccaggio su scaffalature alte?
Una configurazione con portata di medio raggio può servire altezze di rack moderate fino a circa 7–8 metri, ma le strutture con rack superiori a 9 metri richiedono in genere un'unità dedicata a rack alto per un funzionamento stabile e conforme alle normative.
Quali condizioni del pavimento limitano la scelta del carrello elevatore?
Pavimentazioni irregolari, giunti di dilatazione e pavimenti rialzati o soppalcati con coefficienti di carico limitati limitano il peso del telaio e il tipo di pneumatici che possono essere utilizzati in sicurezza. La pressione del cuscinetto a terra deve essere sempre verificata rispetto alla documentazione del carico sul pavimento della struttura.
Quanto tempo impiega la ricarica della batteria su un carrello elevatore elettrico da magazzino?
I sistemi di batterie al piombo standard richiedono in genere 8 ore per una carica completa più un periodo di raffreddamento di 8 ore. I sistemi compatibili con la ricarica rapida possono ridurlo in modo significativo, consentendo la ricarica occasionale durante le pause del turno senza sostituzioni complete della batteria.
Qual è la vita utile tipica di un carrello elevatore da magazzino?
In condizioni di funzionamento standard su turno singolo o doppio con manutenzione programmata, un'unità ben costruita in genere offre da 10.000 a 15.000 ore di funzionamento prima della revisione principale dei componenti, equivalenti a circa cinque-sette anni di utilizzo operativo continuo.
Le gomme piene o quelle pneumatiche durano più a lungo in ambienti chiusi?
I pneumatici pieni a pressione generalmente durano più a lungo dei pneumatici in ambienti interni con pavimenti in cemento, poiché non sono soggetti al rischio di foratura e subiscono un'usura più lenta del battistrada in caso di ripetuti cicli di arresto-avvio.
Quali accessori vengono comunemente aggiunti a un carrello elevatore da magazzino?
Traslatori laterali, posizionatori forche, stabilizzatori di carico e pinze rotanti sono gli accessori più comunemente richiesti, ciascuno montato direttamente sulla piastra del carrello durante la produzione anziché adattato successivamente.
In che modo la temperatura ambiente influisce sulle prestazioni del carrello elevatore?
Gli ambienti di conservazione a freddo riducono la capacità della batteria e irrigidiscono la viscosità del fluido idraulico, entrambi fattori che rallentano il tempo di risposta del sollevamento. Le unità destinate all'impiego in celle frigorifere richiedono in genere guarnizioni per basse temperature e pacchetti di isolamento della batteria.
La mescola e la costruzione del pneumatico influiscono sulla stabilità di marcia, sulla protezione della superficie del pavimento e sull'efficienza energetica più di quanto la maggior parte degli acquirenti inizialmente consideri durante la specifica. I pneumatici a pressione pieni resistono completamente ai danni da foratura e mantengono la loro forma sotto carichi concentrati pesanti, rendendoli la scelta standard per le operazioni indoor su pavimenti in cemento con un numero elevato di cicli. Le opzioni di pneumatici e pneumatici ammortizzati scambiano parte di quella resistenza alla foratura con un migliore assorbimento degli urti, che diventa rilevante su strutture con giunti di dilatazione, transizioni di piastre di carico o piccole irregolarità superficiali in cui il comfort di guida influisce sull'affaticamento dell'operatore durante i turni lunghi.
Anche il diametro e la larghezza del pneumatico influenzano la pressione al suolo, indipendentemente dal peso del telaio. Un'impronta più ampia del pneumatico distribuisce il peso del telaio su un'area di contatto più ampia, riducendo la pressione sui pavimenti rialzati o soppalcati dove il coefficiente di carico per metro quadrato è un vincolo fisso. Le strutture che operano su pavimentazioni con rivestimento epossidico o in resina dovrebbero inoltre confermare la compatibilità delle mescole dei pneumatici, poiché alcune formulazioni di gomma possono segnare o degradare i rivestimenti speciali per pavimenti in caso di contatto ripetuto e attrito rotante.
La compatibilità degli accessori è determinata dalla classe del carrello piuttosto che dalla sola lunghezza delle forche e le classi di trasporto non corrispondenti sono uno degli errori di configurazione più comuni nelle strutture che acquistano gli accessori separatamente dall'unità di base. I supporti del carrello di Classe II e Classe III corrispondono a specifiche portate idrauliche e dimensioni della staffa di montaggio, il che significa che un accessorio classificato per una classe di carrello non si integrerà correttamente, o in modo sicuro, su una classe diversa senza modifiche.
I traslatori laterali consentono la regolazione laterale delle forche senza riposizionare l'intero telaio, riducendo i tempi di ciclo nelle operazioni di prelievo in corsie strette dove l'allineamento preciso ripetuto contro la superficie dello scaffale rallenterebbe altrimenti la produttività. I posizionatori forche estendono ulteriormente questo aspetto consentendo la regolazione della spaziatura delle forche dal sedile dell'operatore, utile nelle strutture che gestiscono pallet di larghezza variabile durante un singolo turno. Le pinze rotanti e gli stabilizzatori di carico soddisfano esigenze di movimentazione specializzate, come merci in formato fusto o rotolo, e sono generalmente specificati in fase di produzione in modo che la capacità del circuito idraulico sia dimensionata correttamente per il carico aggiuntivo dell'attrezzatura fin dall'inizio.
Ogni telaio prodotto sulla nostra linea passa attraverso una sequenza strutturata di controllo qualità prima di lasciare la struttura. Le saldature del telaio vengono ispezionate durante prove di carico prima dell'applicazione della vernice, i sistemi idraulici vengono sottoposti a prove di pressione a 1,5 volte la pressione operativa nominale e le unità completate vengono sottoposte a test di ciclo alla massima capacità nominale su tutta la gamma di estensioni del montante prima dell'approvazione dell'ispezione finale. La produzione è certificata secondo gli standard di gestione della qualità ISO 9001 e le unità destinate ai mercati regolamentati sono costruite secondo i requisiti di conformità CE relativi alla sicurezza strutturale, ai sistemi elettrici e agli standard di protezione dell'operatore.
La tracciabilità dei componenti viene mantenuta durante l'intero ciclo di produzione, con registrazioni delle ispezioni delle saldature, risultati dei test di pressione idraulica e dati dei test del ciclo finale registrati rispetto a ciascun numero di serie del telaio. Questa tracciabilità diventa particolarmente rilevante per le strutture che operano secondo i requisiti di audit di sicurezza interni, dove la cronologia dei test documentata supporta la certificazione delle apparecchiature e le revisioni della conformità assicurativa.
Poiché la produzione avviene direttamente nel nostro reparto di produzione, le modifiche alla configurazione (altezza del montante, lunghezza delle forche, mescola dei pneumatici, montaggio degli accessori, sistema di tensione) possono essere specificate in fase di produzione anziché essere adattate successivamente. Ciò è particolarmente rilevante per le strutture con altezze delle scaffalature non standard, dimensioni di carico insolite o requisiti di attacco specifici come posizionatori di forche, traslatori laterali o pinze rotanti.
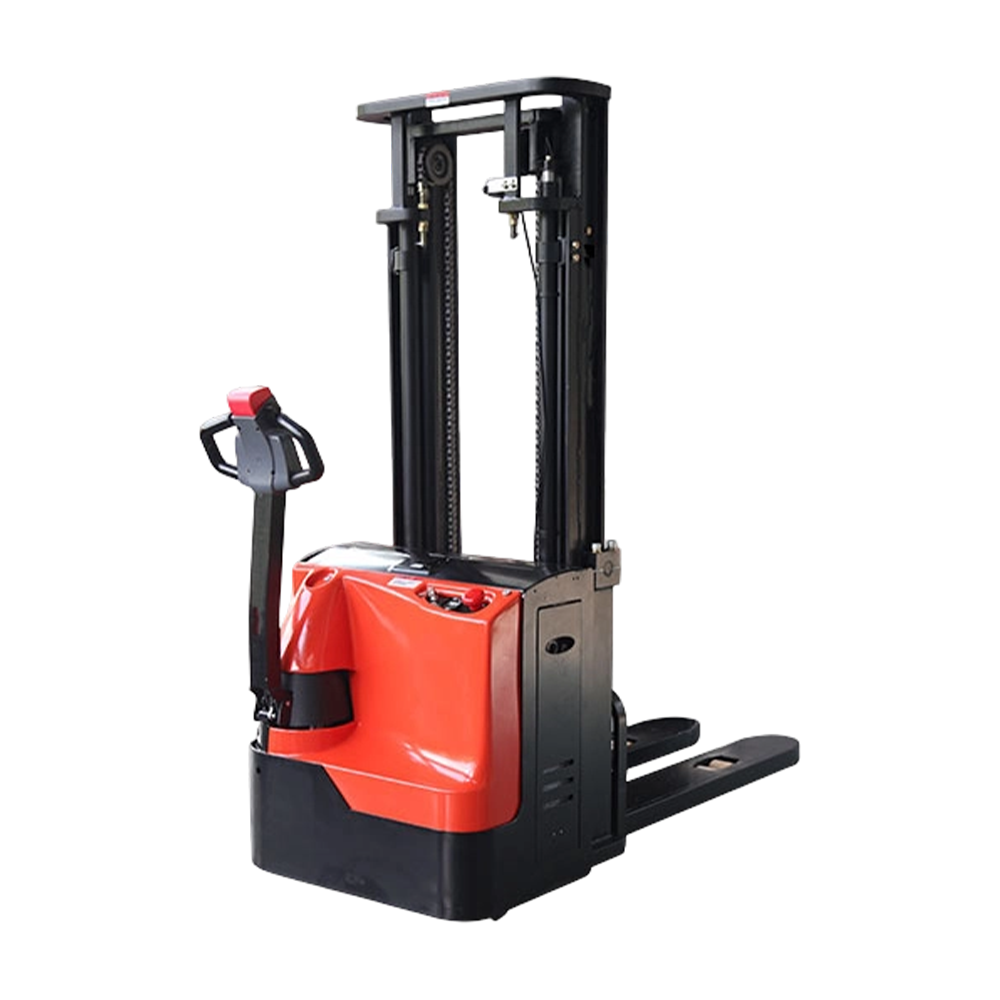
Costruito su architettura da 48 V o 80 V con motori di azionamento CA, di dimensioni da 1,5 a 3,5 tonnellate, progettato per il funzionamento su più turni in interni con rumore minimo e zero emissioni.
Visualizza le opzioni di configurazioneDesign del montante a telaio stretto progettato per corsie larghe da 2,3 metri, con altezze di sollevamento fino a 11 metri per applicazioni di stoccaggio in scaffalature ad alta densità.
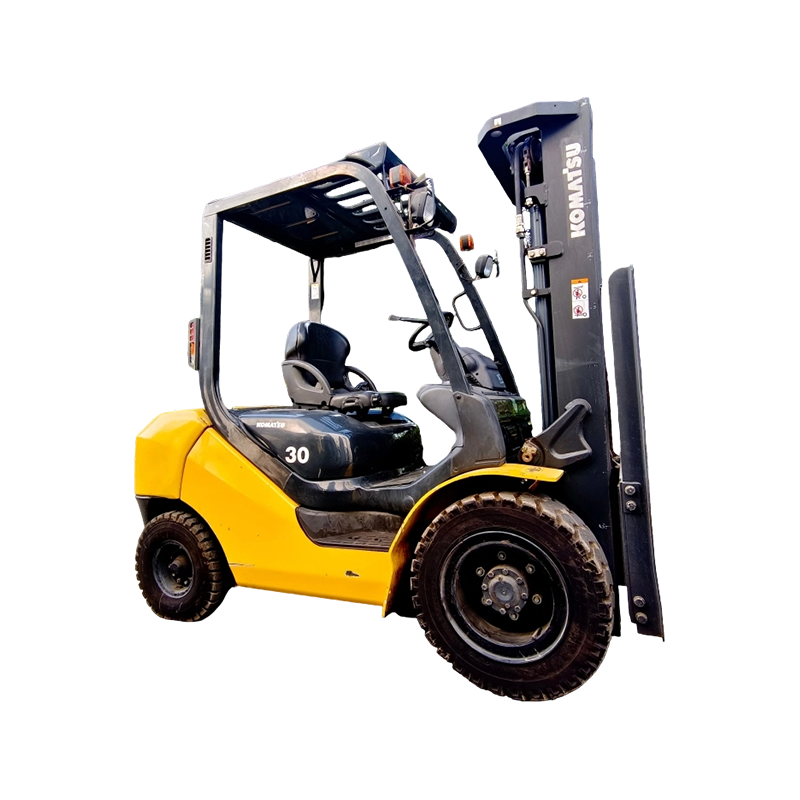
Visualizza le opzioni di configurazioneOpzioni di trasmissione diesel e GPL realizzate per cantieri esterni a turno continuo e operazioni miste indoor-outdoor, con portata nominale da 3 a 5 tonnellate con struttura del telaio rinforzata.
Visualizza le opzioni di configurazioneTenute idrauliche classificate per basse temperature, vani batteria isolati e rivestimenti del telaio resistenti alla corrosione progettati per il funzionamento prolungato del magazzino a temperature inferiori allo zero.
Visualizza le opzioni di configurazioneLe strutture con requisiti non standard (lunghezza estesa delle forche, sistemi di tensione personalizzati, accessori specializzati o certificazioni di conformità regionali) possono richiedere modifiche della configurazione direttamente in fase di produzione. Il nostro team di ingegneri si basa sulle specifiche della struttura, comprese le misurazioni dei corridoi, la documentazione sull'altezza dei rack e i valori di carico sul pavimento, per consigliare una configurazione dello chassis adatta all'ambiente operativo effettivo piuttosto che un elenco generico del catalogo.
I cicli di produzione per ordini di massa sono programmati con tempi di linea dedicati, consentendo specifiche di costruzione coerenti per l'intera quantità dell'ordine, insieme a documentazione unificata di test e ispezione per ciascuna unità prodotta nel ciclo. I tempi di consegna variano in base alla complessità della configurazione e al volume degli ordini e vengono confermati durante la fase di revisione delle specifiche prima della pianificazione della produzione. Le strutture che coordinano la standardizzazione della flotta multi-sito traggono vantaggio da questo approccio, poiché le specifiche di costruzione identiche in un ciclo di produzione riducono la complessità della manutenzione tra siti e semplificano la pianificazione dell'inventario dei pezzi di ricambio.
I requisiti di conformità regionali vengono affrontati nella fase delle specifiche anziché attraverso modifiche post-produzione. La configurazione del sistema elettrico, l'etichettatura di sicurezza e la documentazione di certificazione strutturale sono allineati al quadro normativo del mercato di destinazione durante la fase iniziale di pianificazione della costruzione, evitando ritardi e costi aggiuntivi associati all'adeguamento delle funzionalità di conformità su un'unità completata.
Le strutture che valutano la sostituzione o l'espansione della flotta dovrebbero documentare le attuali larghezze dei corridoi, le altezze degli scaffali, i coefficienti di carico sul pavimento e il ciclo di lavoro dei turni prima di richiedere consigli sulla configurazione: queste informazioni determinano la classe del telaio, l'altezza del montante e la selezione della trasmissione in modo più affidabile rispetto ai soli dati sulla capacità.
Prodotti consigliati
NOTIZIE consigliate